Qu’est-ce que le SLS ?
SLS signifie Selective Laser Sintering, en français frittage laser sélectif. Ce procédé fait partie des procédés de fabrication additive par fusion sur lit de poudre (frittage de poudre) : dans un lit de poudre plastique, un laser fusionne exactement les zones qui appartiennent à la pièce. Couche après couche, on obtient ainsi une pièce dense et résistante.
Le principal matériau du SLS est le polyamide 12, ou PA12. Il allie une bonne ténacité à la stabilité dimensionnelle et résiste aux huiles, aux carburants et à la plupart des produits de nettoyage. Les pièces SLS en PA12 ne sont donc pas des modèles de présentation, mais des pièces fonctionnelles : boîtiers, supports, clips, capots, guides d’aération et de câbles, pièces de rechange.
Fonctionnement du frittage laser sélectif
Un job de fabrication se déroule en six étapes, du fichier à la pièce finie :
Préparer la chambre de fabrication
Les pièces sont disposées numériquement dans la chambre de fabrication. Comme aucune pièce ne doit reposer sur la plateforme, de nombreuses pièces peuvent être imbriquées les unes au-dessus et à l’intérieur des autres.
Étaler et préchauffer la poudre
Une fine couche de poudre de PA12 est étalée et chauffée juste en dessous du point de fusion.
Exposer
Le laser parcourt la section de toutes les pièces de cette couche et fusionne la poudre exactement à ces endroits.
Construire couche par couche
La plateforme descend d’une couche, une nouvelle poudre est étalée et le laser expose la couche suivante. L’opération se répète jusqu’à la dernière couche.
Refroidir
Le bloc de poudre refroidit de manière contrôlée. Cette étape est importante pour la stabilité dimensionnelle des pièces.
Dépoudrer et post-traiter
Les pièces sont dégagées de la poudre, dépoudrées et sablées. La poudre non frittée est retraitée et réutilisée.
Avantages pour les pièces en série
Aucun outillage
Il n’y a ni moule ni coûts d’outillage. La première pièce coûte autant que la centième, et une modification de conception ne demande qu’un nouveau fichier.
Liberté géométrique
Contre-dépouilles, canaux internes, cavités et assemblages mobiles d’un seul tenant sont possibles, car la poudre soutient la pièce pendant la fabrication.
Économique en série
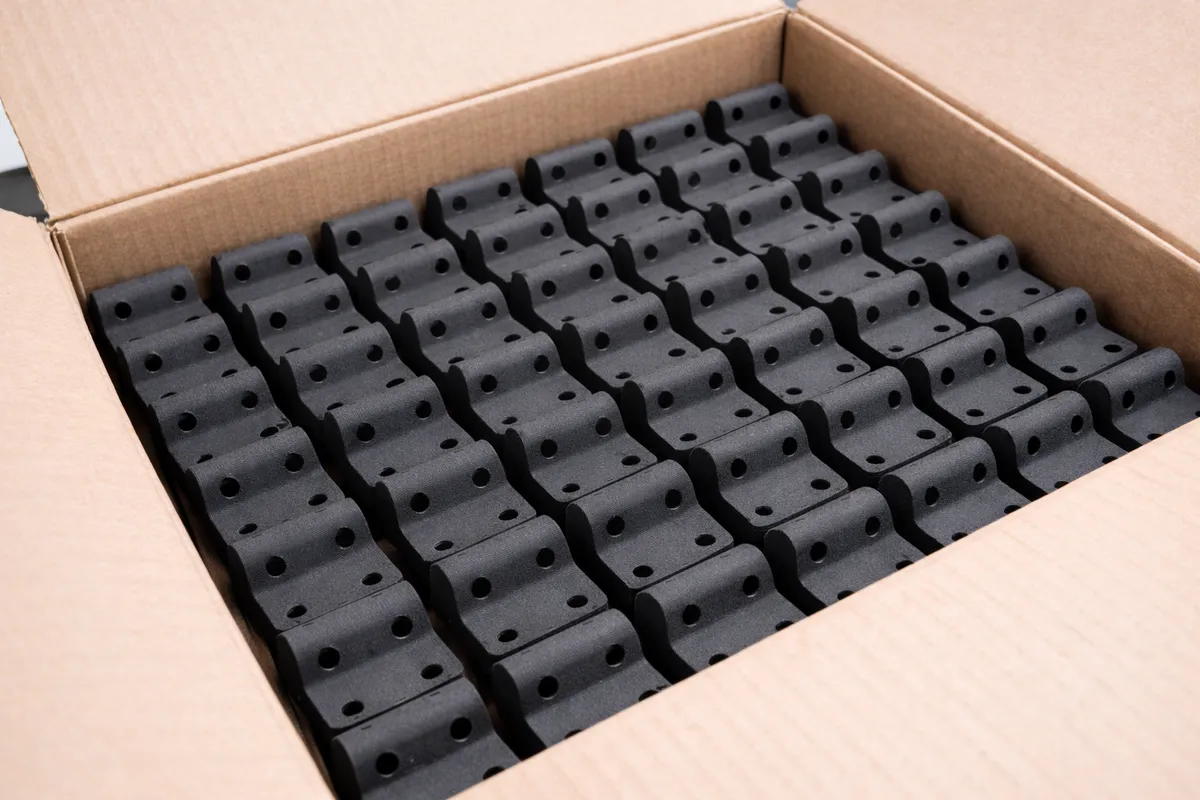
Toute la chambre de fabrication peut être remplie de pièces. Les pièces de petite et moyenne taille sont ainsi fabriquées par dizaines ou par centaines en une seule commande.
Propriétés fonctionnelles
Le PA12 fritté par SLS est tenace, résistant aux chocs et aux agents chimiques. Les pièces conviennent à une utilisation dans le produit final, pas seulement pour des prototypes.
Délai de livraison court
Sans fabrication d’outillage, il faut des jours et non des semaines entre le fichier et la pièce finie.
Limites et points d’attention
Surface
Les pièces SLS ont une surface mate, fine et légèrement granuleuse. Le sablage la rend homogène, le polissage plus lisse et plus fermée. Le SLS n’atteint pas les surfaces visibles parfaitement lisses du moulage par injection.
Tolérances
Les valeurs usuelles du secteur pour le SLS sont d’environ ±0,3 % de la dimension, au minimum env. ±0,3 mm. Nous examinons les ajustements plus serrés sur la pièce concernée.
Anisotropie
Dans la direction de construction (Z), l’allongement à la rupture est plus faible que dans le plan de fabrication : pour le PA12, environ 6 % contre 11 %. Nous orientons les pièces fortement sollicitées en conséquence.
Absorption d’eau
Le PA12 absorbe peu d’eau (0,66 % selon ASTM D570). Pour les applications étanches à la pression, l’exécution doit être vérifiée sur la pièce.
Taille des pièces
Une pièce peut mesurer au maximum 160 × 160 × 297 mm. Les pièces plus grandes peuvent être divisées puis assemblées.
Le SLS comparé au moulage par injection, au FDM et au MJF
Le procédé adapté dépend de la quantité, de la géométrie et des exigences. Le tableau présente les différences typiques.
| SLS (PA12) | Moulage par injection | FDM | MJF (PA12) | |
|---|---|---|---|---|
| Outillage | aucun | moule nécessaire, coûts uniques élevés | aucun | aucun |
| Premières pièces | après quelques jours | après quelques semaines | après quelques jours | après quelques jours |
| Structures de support | aucune | – | généralement nécessaires | aucune |
| Mécanique | isotrope dans le plan, tenace | très bonne, isotrope | fortement anisotrope | similaire au SLS |
| Surface | mate, finement granuleuse | lisse, au choix | couches visibles | mate, finement granuleuse |
| Économique jusqu’à | séries moyennes | grandes séries | pièces uniques, petites séries | séries moyennes |
À partir de quand le SLS est-il rentable en série ?
Le moulage par injection implique des coûts uniques élevés pour le moule, puis des coûts unitaires très bas. Le SLS n’a pas de coûts uniques, mais des coûts unitaires constants. Le point où les deux courbes se croisent dépend surtout de la taille de la pièce et de la complexité du moule : pour les pièces de petite et moyenne taille, il se situe souvent entre quelques centaines et quelques milliers de pièces par an.
Le SLS est en outre rentable partout où la conception évolue encore, où des pièces sont commandées à nouveau en petites quantités pendant des années (pièces de rechange) ou lorsqu’une géométrie ne serait pas réalisable en moulage par injection, ou seulement avec des tiroirs.
Matériau PA12 : caractéristiques
Caractéristiques du polyamide 12 fritté sur la Formlabs Fuse 1+ :
| Résistance à la tractionASTM D638 type 1 | 50 MPa |
|---|---|
| Module de tractionASTM D638 type 1 | 1850 MPa |
| Allongement à la rupture en X et YASTM D638 type 1 | 11 % |
| Allongement à la rupture en ZASTM D638 type 1 | 6 % |
| Résistance à la flexionASTM D790-15 | 66 MPa |
| Module de flexionASTM D790-15 | 1600 MPa |
| Résilience avec entailleASTM D256-10 | 32 J/m |
| Température de fléchissement sous charge à 1,8 MPaASTM D648 | 87 °C |
|---|---|
| Température de fléchissement sous charge à 0,45 MPaASTM D648 | 171 °C |
| Température de ramollissement VicatASTM D1525 | 175 °C |
| Absorption d'eauASTM D570 | 0,66 % |
| Comportement au feuUL 94 | HB |
Règles de conception pour le SLS
Avec ces valeurs indicatives, les pièces sont nettes et précises. En deçà, les détails perdent en netteté, les perçages peuvent se boucher et les nervures fines se rompre.
| Épaisseur de paroi | min. 0,6 mm à la verticale, 0,3 mm à l'horizontale |
|---|---|
| Perçages | Diamètre min. 1,0 mm |
| Tiges | Diamètre min. 0,8 mm |
| Cavités | Ouverture de dépoudrage min. 3,5 mm, deux par cavité |
| Pièces mobiles d'un seul tenant | Jeu de 0,3 mm jusqu'à 20 mm² de surface, 0,6 mm au-delà |
| Ajustement de pièces séparées | Jeu de 0,2 mm jusqu'à 20 mm² de surface, 0,4 mm au-delà |
| Texte en relief | hauteur min. 4,5 mm, relief de 0,3 mm |
| Texte gravé | hauteur min. 3,0 mm, profondeur de 0,3 mm |
| Taille des pièces | jusqu'à 160 × 160 × 297 mm |
| En relief, surface horizontale | 0,15 mm de haut, 0,35 mm de large |
|---|---|
| En relief, surface verticale | 0,35 mm de haut, 0,4 mm de large |
| En creux, surface horizontale | 0,1 mm de profondeur, 0,3 mm de large |
| En creux, surface verticale | 0,15 mm de profondeur, 0,35 mm de large |
| Pièces séparées dans la même chambre de fabrication | écart min. 1,0 mm, 5,0 mm recommandés |
Post-traitement
Dépoudrage
La poudre résiduelle est retirée de la pièce et de ses cavités.
Sablage
Pour une surface mate et homogène.
Teinture par immersion
Teinte uniforme dans un bain d’immersion.
Polissage
Pour une surface plus lisse et plus fermée.
Fabrication en série SLS chez Volumetrix
Volumetrix fabrique des pièces en série en PA12 sur ses propres machines en Suisse et assure la finition de chaque pièce dans son propre atelier. Une production le jour même est possible, avec une livraison dès 24 heures.
Le déroulement : vous envoyez des fichiers STEP ou un plan, vous validez un échantillon de votre propre pièce, puis vous commandez en série, avec la même poudre et les mêmes paramètres. Sur demande avec contrat-cadre, prix fixes et commandes sur appel selon vos besoins.
Questions fréquentes sur l’impression 3D SLS
Que signifie SLS en impression 3D ?
SLS signifie Selective Laser Sintering, frittage laser sélectif. Un laser fusionne une poudre plastique couche par couche pour former une pièce. La poudre environnante soutient la pièce, c’est pourquoi aucune structure de support n’est nécessaire.
Quel matériau est utilisé en SLS ?
Le plus souvent le polyamide 12 (PA12). Volumetrix fabrique exclusivement en PA12 : tenace, stable dimensionnellement et résistant aux huiles, aux carburants et à la plupart des produits de nettoyage.
Quelle est la précision des pièces SLS ?
Les valeurs usuelles du secteur sont d’environ ±0,3 % de la dimension, au minimum env. ±0,3 mm. Nous examinons les tolérances plus serrées sur la pièce concernée.
Quelle taille une pièce SLS peut-elle avoir ?
Chez Volumetrix, jusqu’à 160 × 160 × 297 mm. Les pièces plus grandes peuvent être divisées puis assemblées.
Quelle épaisseur de paroi faut-il pour une pièce SLS ?
Au minimum 0,6 mm pour les parois verticales et 0,3 mm pour les parois horizontales. Les perçages doivent avoir un diamètre d’au moins 1,0 mm, les tiges d’au moins 0,8 mm.
En combien de temps les pièces SLS sont-elles livrables ?
Chez Volumetrix, une production le jour même est possible, la livraison intervient dès 24 heures.
Peut-on teinter des pièces SLS ?
Oui. Le PA12 peut être teinté de manière uniforme dans un bain d’immersion. Le sablage et le polissage améliorent en outre la surface.
Quand le SLS est-il plus avantageux que le moulage par injection ?
Tant que les coûts d’outillage du moulage par injection ne peuvent pas être répartis sur un nombre suffisant de pièces. Pour les pièces de petite et moyenne taille, la limite se situe souvent entre quelques centaines et quelques milliers de pièces par an ; c’est aussi le cas pour les conceptions encore en évolution et les pièces de rechange.
Quelle est la différence entre le SLS et le MJF ?
Ce sont deux procédés de fusion sur lit de poudre en PA12. En SLS, un laser fusionne la poudre ; en Multi Jet Fusion (MJF), c’est une source de chaleur surfacique combinée à un agent de fusion imprimé. Les pièces sont similaires en termes de matériau et d’application.
De quels fichiers Volumetrix a-t-il besoin pour une demande ?
Idéalement des fichiers STEP, sinon STL, accompagnés d’un plan en PDF lorsque les tolérances ou les ajustements sont importants.