Was ist SLS?
SLS steht für Selective Laser Sintering, auf Deutsch selektives Lasersintern. Es gehört zu den Pulverbettverfahren der additiven Fertigung: Ein Laser verschmilzt in einem Bett aus Kunststoffpulver genau die Bereiche, die zum Bauteil gehören. Schicht für Schicht entsteht so ein dichtes, belastbares Teil.
Der wichtigste Werkstoff im SLS ist Polyamid 12, kurz PA12. Er verbindet gute Zähigkeit mit Masshaltigkeit und Beständigkeit gegen Öle, Kraftstoffe und die meisten Reinigungsmittel. SLS-Teile aus PA12 sind deshalb keine Anschauungsmodelle, sondern Funktionsteile: Gehäuse, Halter, Clips, Abdeckungen, Lüftungs- und Kabelführungen, Ersatzteile.
So funktioniert selektives Lasersintern
Ein Bauauftrag läuft in sechs Schritten ab, vom Datensatz bis zum fertigen Teil:
Bauraum vorbereiten
Die Bauteile werden digital im Bauraum angeordnet. Weil kein Teil auf der Plattform stehen muss, lassen sich viele Teile übereinander und ineinander verschachteln.
Pulver auftragen und vorheizen
Eine dünne Schicht PA12-Pulver wird aufgetragen und knapp unter den Schmelzpunkt erwärmt.
Belichten
Der Laser fährt den Querschnitt aller Teile dieser Schicht ab und verschmilzt das Pulver an genau diesen Stellen.
Schicht für Schicht aufbauen
Die Plattform senkt sich um eine Schicht, neues Pulver wird aufgetragen, der Laser belichtet die nächste Lage. Das wiederholt sich bis zur obersten Schicht.
Abkühlen
Der Pulverkuchen kühlt kontrolliert ab. Das ist wichtig für die Masshaltigkeit der Teile.
Entpacken und nachbearbeiten
Die Teile werden aus dem Pulver gelöst, entpulvert und gestrahlt. Nicht gesintertes Pulver wird aufbereitet und wiederverwendet.
Vorteile für Serienteile
Kein Werkzeug
Es gibt keine Form und keine Werkzeugkosten. Das erste Teil kostet so viel wie das hundertste, und eine Konstruktionsänderung braucht nur einen neuen Datensatz.
Geometrische Freiheit
Hinterschnitte, Innenkanäle, Hohlräume und bewegliche Baugruppen in einem Stück sind möglich, weil das Pulver das Teil während des Baus stützt.
Wirtschaftlich in der Serie
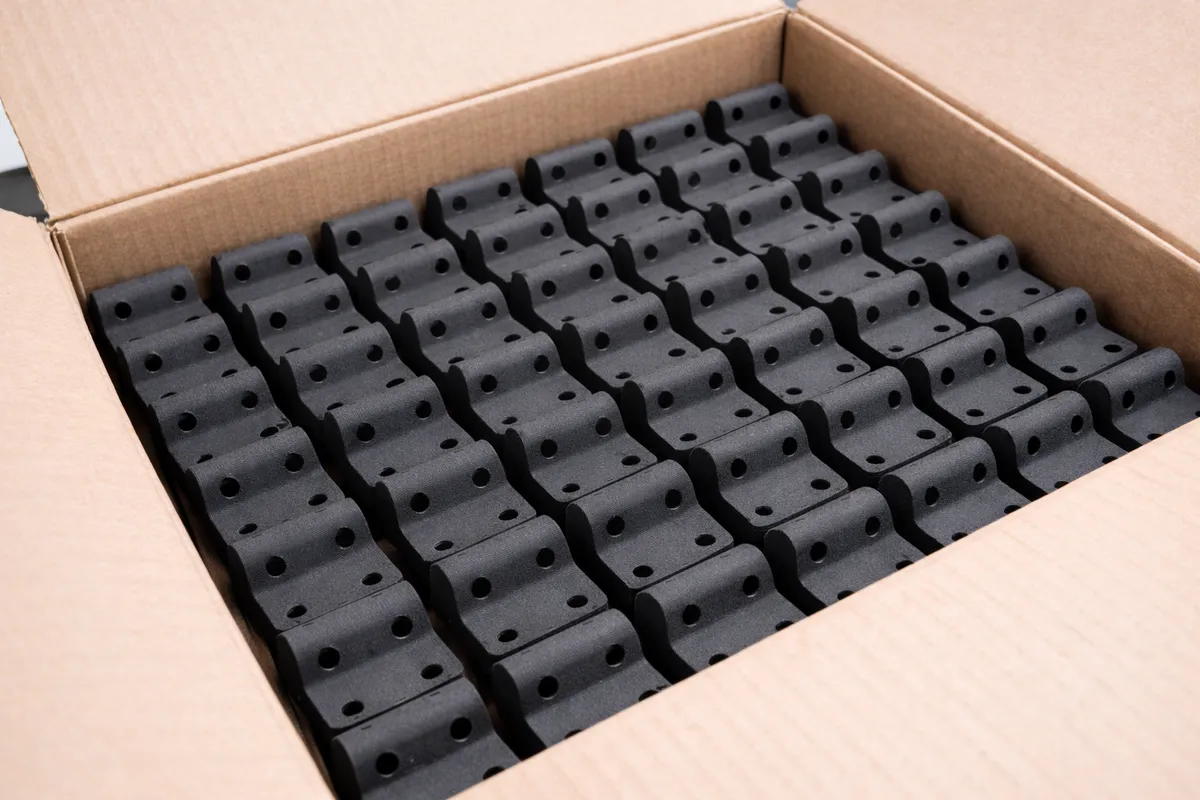
Der ganze Bauraum lässt sich mit Teilen füllen. Kleine und mittlere Bauteile werden so zu Dutzenden oder Hunderten in einem Auftrag gefertigt.
Funktionsfähige Eigenschaften
PA12 aus dem SLS ist zäh, schlagfest und medienbeständig. Die Teile eignen sich für den Einsatz im fertigen Produkt, nicht nur für Prototypen.
Kurze Lieferzeit
Ohne Werkzeugbau liegen zwischen Daten und fertigem Teil Tage statt Wochen.
Grenzen und worauf man achten sollte
Oberfläche
SLS-Teile haben eine feine, leicht körnige, matte Oberfläche. Strahlen macht sie gleichmässig, Polieren glatter und geschlossener. Spiegelglatte Sichtflächen wie im Spritzguss erreicht SLS nicht.
Toleranzen
Branchenüblich sind bei SLS rund ±0,3 % der Abmessung, mindestens etwa ±0,3 mm. Engere Passungen klären wir am konkreten Bauteil.
Richtungsabhängigkeit
In Aufbaurichtung (Z) ist die Bruchdehnung geringer als in der Bauebene: bei PA12 rund 6 % gegenüber 11 %. Hoch belastete Teile richten wir entsprechend aus.
Wasseraufnahme
PA12 nimmt wenig Wasser auf (0,66 % nach ASTM D570). Für druckdichte Anwendungen muss die Ausführung am Bauteil geprüft werden.
Bauteilgrösse
Ein Teil darf höchstens 160 × 160 × 297 mm gross sein. Grössere Bauteile lassen sich teilen und fügen.
SLS im Vergleich mit Spritzguss, FDM und MJF
Welches Verfahren passt, hängt von Stückzahl, Geometrie und Anforderungen ab. Die Tabelle zeigt typische Unterschiede.
| SLS (PA12) | Spritzguss | FDM | MJF (PA12) | |
|---|---|---|---|---|
| Werkzeug | keines | Form nötig, hohe Einmalkosten | keines | keines |
| Erste Teile | nach Tagen | nach Wochen | nach Tagen | nach Tagen |
| Stützstrukturen | keine | – | meist nötig | keine |
| Mechanik | isotrop in der Ebene, zäh | sehr gut, isotrop | stark richtungsabhängig | ähnlich wie SLS |
| Oberfläche | matt, fein körnig | glatt, beliebig | sichtbare Schichten | matt, fein körnig |
| Wirtschaftlich bis | mittlere Serien | Grossserien | Einzelteile, Kleinserien | mittlere Serien |
Ab wann lohnt sich SLS in der Serie?
Spritzguss hat hohe Einmalkosten für die Form und danach sehr tiefe Stückkosten. SLS hat keine Einmalkosten, dafür gleichbleibende Stückkosten. Wo sich die beiden Kurven kreuzen, hängt vor allem von der Grösse des Teils und der Komplexität der Form ab: Bei kleinen und mittleren Teilen liegt dieser Punkt oft bei einigen hundert bis wenigen tausend Stück pro Jahr.
SLS lohnt sich zudem überall dort, wo sich die Konstruktion noch ändert, wo Teile über Jahre in kleinen Mengen nachbestellt werden (Ersatzteile) oder wo eine Geometrie im Spritzguss gar nicht oder nur mit Schiebern herstellbar wäre.
Werkstoff PA12: Kennwerte
Kennwerte für Polyamid 12, gesintert auf der Formlabs Fuse 1+:
| ZugfestigkeitASTM D638 Typ 1 | 50 MPa |
|---|---|
| Zug-E-ModulASTM D638 Typ 1 | 1850 MPa |
| Bruchdehnung in X und YASTM D638 Typ 1 | 11 % |
| Bruchdehnung in ZASTM D638 Typ 1 | 6 % |
| BiegefestigkeitASTM D790-15 | 66 MPa |
| Biege-E-ModulASTM D790-15 | 1600 MPa |
| Kerbschlagzähigkeit, gekerbtASTM D256-10 | 32 J/m |
| Formbeständigkeit bei 1,8 MPaASTM D648 | 87 °C |
|---|---|
| Formbeständigkeit bei 0,45 MPaASTM D648 | 171 °C |
| Vicat-ErweichungstemperaturASTM D1525 | 175 °C |
| WasseraufnahmeASTM D570 | 0,66 % |
| BrandverhaltenUL 94 | HB |
Konstruktionsregeln für SLS
Mit diesen Richtwerten werden Teile sauber und masshaltig. Darunter werden Details unscharf, Bohrungen können zuwachsen und feine Stege brechen.
| Wandstärke | mind. 0,6 mm senkrecht, 0,3 mm waagrecht |
|---|---|
| Bohrungen | Durchmesser mind. 1,0 mm |
| Stifte | Durchmesser mind. 0,8 mm |
| Hohlräume | Entpulverungsöffnung mind. 3,5 mm, zwei je Hohlraum |
| Bewegliche Teile in einem Stück | Spalt 0,3 mm bis 20 mm² Fläche, darüber 0,6 mm |
| Passung getrennter Teile | Spiel 0,2 mm bis 20 mm² Fläche, darüber 0,4 mm |
| Schrift erhaben | mind. 4,5 mm hoch, 0,3 mm erhaben |
| Schrift vertieft | mind. 3,0 mm hoch, 0,3 mm tief |
| Bauteilgrösse | bis 160 × 160 × 297 mm |
| Erhaben, waagrechte Fläche | 0,15 mm hoch, 0,35 mm breit |
|---|---|
| Erhaben, senkrechte Fläche | 0,35 mm hoch, 0,4 mm breit |
| Vertieft, waagrechte Fläche | 0,1 mm tief, 0,3 mm breit |
| Vertieft, senkrechte Fläche | 0,15 mm tief, 0,35 mm breit |
| Getrennte Teile im selben Bauraum | mind. 1,0 mm, empfohlen 5,0 mm Abstand |
Nachbearbeitung
Entpulvern
Restpulver wird aus Bauteil und Hohlräumen entfernt.
Strahlen
Für eine gleichmässige, matte Oberfläche.
Tauchfärben
Durchgehend gefärbt im Tauchbad.
Polieren
Für eine glattere, geschlossene Oberfläche.
SLS-Serienfertigung bei Volumetrix
Volumetrix fertigt Serienteile aus PA12 auf eigenen Anlagen in der Schweiz und bearbeitet jedes Teil in der eigenen Werkstatt nach. Same-Day-Produktion ist möglich, geliefert wird ab 24 Stunden.
Der Ablauf: Sie senden STEP-Daten oder eine Zeichnung, prüfen ein Musterteil am eigenen Bauteil und bestellen danach in Serie, mit gleichem Pulver und gleichen Parametern. Auf Wunsch mit Rahmenvertrag, festen Preisen und Abruf nach Bedarf.
Häufige Fragen zum SLS-3D-Druck
Was bedeutet SLS beim 3D-Druck?
SLS steht für Selective Laser Sintering, selektives Lasersintern. Ein Laser verschmilzt Kunststoffpulver schichtweise zu einem Bauteil. Das umgebende Pulver stützt das Teil, deshalb sind keine Stützstrukturen nötig.
Welcher Werkstoff wird im SLS verwendet?
Am häufigsten Polyamid 12 (PA12). Volumetrix fertigt ausschliesslich in PA12: zäh, masshaltig und beständig gegen Öle, Kraftstoffe und die meisten Reinigungsmittel.
Wie genau sind SLS-Teile?
Branchenüblich sind rund ±0,3 % der Abmessung, mindestens etwa ±0,3 mm. Engere Toleranzen klären wir am konkreten Bauteil.
Wie gross darf ein SLS-Teil sein?
Bei Volumetrix bis 160 × 160 × 297 mm. Grössere Bauteile lassen sich teilen und fügen.
Welche Wandstärke braucht ein SLS-Teil?
Mindestens 0,6 mm bei senkrechten und 0,3 mm bei waagrechten Wänden. Bohrungen sollten mindestens 1,0 mm, Stifte mindestens 0,8 mm Durchmesser haben.
Wie schnell sind SLS-Teile lieferbar?
Bei Volumetrix ist Same-Day-Produktion möglich, die Lieferung erfolgt ab 24 Stunden.
Kann man SLS-Teile einfärben?
Ja. PA12 lässt sich im Tauchbad durchgehend färben. Strahlen und Polieren verbessern zusätzlich die Oberfläche.
Wann ist SLS günstiger als Spritzguss?
Solange die Werkzeugkosten des Spritzgusses nicht auf genügend Teile verteilt werden können. Bei kleinen und mittleren Teilen liegt die Grenze oft bei einigen hundert bis wenigen tausend Stück pro Jahr, ausserdem bei sich noch ändernden Konstruktionen und Ersatzteilen.
Was ist der Unterschied zwischen SLS und MJF?
Beide sind Pulverbettverfahren mit PA12. Bei SLS verschmilzt ein Laser das Pulver, bei Multi Jet Fusion (MJF) ein Flächenstrahler zusammen mit einem aufgedruckten Schmelzmittel. Die Teile sind in Werkstoff und Anwendung ähnlich.
Welche Dateien braucht Volumetrix für eine Anfrage?
Am besten STEP-Daten, alternativ STL, dazu eine Zeichnung als PDF, wenn Toleranzen oder Passungen wichtig sind.