Che cos’è la SLS?
SLS sta per Selective Laser Sintering, in italiano sinterizzazione laser selettiva. Fa parte dei processi a letto di polvere della produzione additiva: in un letto di polvere di materiale plastico, un laser fonde esattamente le zone che appartengono al pezzo. Strato dopo strato si ottiene così un pezzo denso e resistente.
Il materiale più importante nella SLS è la poliammide 12, in breve PA12. Unisce una buona tenacità alla stabilità dimensionale e alla resistenza a oli, carburanti e alla maggior parte dei detergenti. I pezzi SLS in PA12 non sono quindi modelli dimostrativi, ma pezzi funzionali: alloggiamenti, supporti, clip, coperture, condotti di ventilazione e passacavi, ricambi.
Come funziona la sinterizzazione laser selettiva
Un lavoro di stampa si svolge in sei fasi, dal file al pezzo finito:
Preparare la camera di stampa
I pezzi vengono disposti digitalmente nella camera di stampa. Poiché nessun pezzo deve poggiare sulla piattaforma, è possibile impilare e annidare molti pezzi uno sopra l’altro e uno dentro l’altro.
Stendere e preriscaldare la polvere
Viene steso uno strato sottile di polvere di PA12, riscaldato appena al di sotto del punto di fusione.
Esporre al laser
Il laser percorre la sezione di tutti i pezzi di questo strato e fonde la polvere esattamente in quei punti.
Costruire strato dopo strato
La piattaforma si abbassa di uno strato, viene stesa nuova polvere e il laser espone lo strato successivo. Il processo si ripete fino all’ultimo strato.
Raffreddare
Il blocco di polvere si raffredda in modo controllato. Questo è importante per la stabilità dimensionale dei pezzi.
Estrarre e rifinire
I pezzi vengono estratti dalla polvere, depolverizzati e sabbiati. La polvere non sinterizzata viene rigenerata e riutilizzata.
Vantaggi per le parti in serie
Nessuno stampo
Non ci sono stampi né costi di attrezzaggio. Il primo pezzo costa quanto il centesimo e una modifica di progetto richiede soltanto un nuovo file.
Libertà geometrica
Sottosquadri, canali interni, cavità e gruppi mobili in un unico pezzo sono possibili, perché la polvere sostiene il pezzo durante la costruzione.
Economica in serie
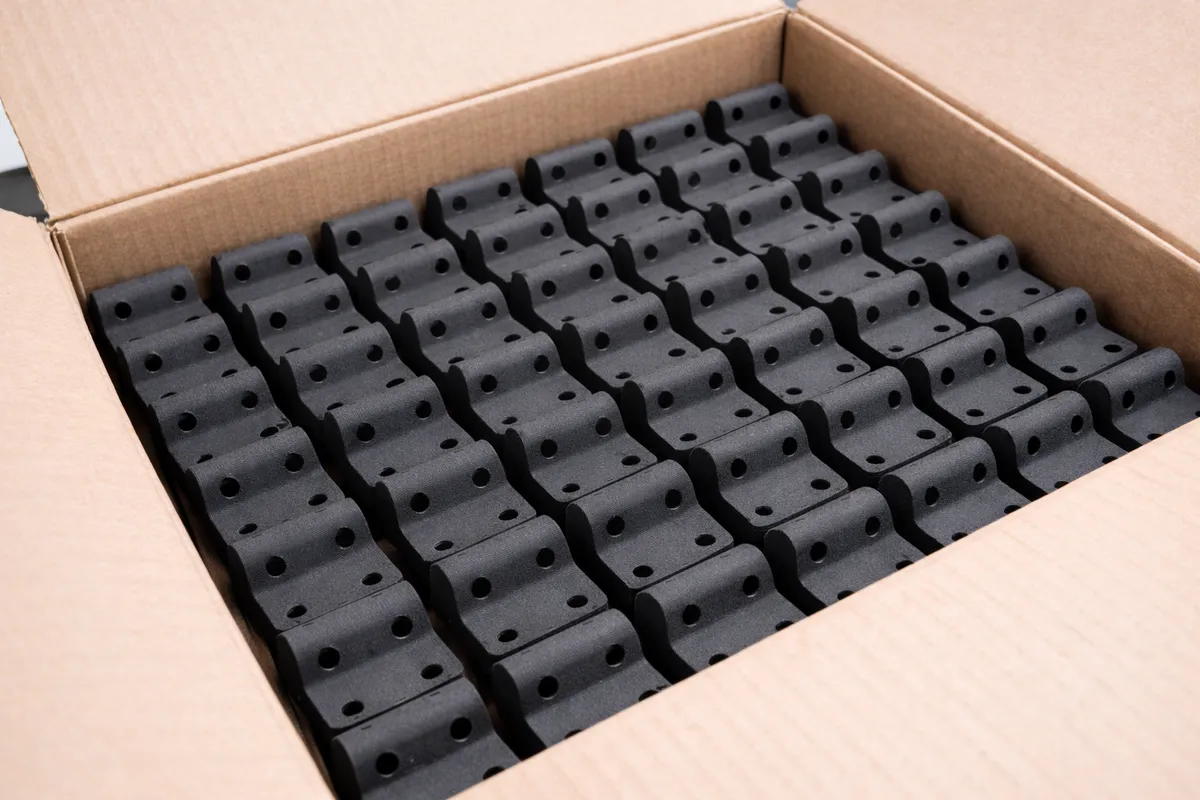
L’intera camera di stampa può essere riempita di pezzi. I pezzi piccoli e medi vengono così prodotti a decine o a centinaia in un solo ordine.
Proprietà funzionali
Il PA12 sinterizzato è tenace, resistente agli urti e agli agenti chimici. I pezzi sono adatti all’impiego nel prodotto finito, non solo per i prototipi.
Tempi di consegna brevi
Senza costruzione di stampi, tra il file e il pezzo finito passano giorni anziché settimane.
Limiti e aspetti da considerare
Superficie
I pezzi SLS hanno una superficie opaca, fine e leggermente granulosa. La sabbiatura la rende uniforme, la lucidatura più liscia e compatta. Superfici a vista lucide a specchio come nello stampaggio a iniezione non sono ottenibili con la SLS.
Tolleranze
Nella SLS sono usuali nel settore circa ±0,3 % della dimensione, almeno circa ±0,3 mm. Accoppiamenti più stretti li verifichiamo sul pezzo concreto.
Anisotropia
Nella direzione di costruzione (Z) l’allungamento a rottura è inferiore rispetto al piano di costruzione: per il PA12 circa 6 % contro 11 %. I pezzi molto sollecitati vengono orientati di conseguenza.
Assorbimento d’acqua
Il PA12 assorbe poca acqua (0,66 % secondo ASTM D570). Per applicazioni a tenuta di pressione, l’esecuzione deve essere verificata sul pezzo.
Dimensioni del pezzo
Un pezzo può misurare al massimo 160 × 160 × 297 mm. I pezzi più grandi possono essere suddivisi e assemblati.
La SLS a confronto con stampaggio a iniezione, FDM e MJF
Il processo adatto dipende da quantità, geometria e requisiti. La tabella mostra le differenze tipiche.
| SLS (PA12) | Stampaggio a iniezione | FDM | MJF (PA12) | |
|---|---|---|---|---|
| Stampo | nessuno | stampo necessario, costi una tantum elevati | nessuno | nessuno |
| Primi pezzi | dopo giorni | dopo settimane | dopo giorni | dopo giorni |
| Strutture di supporto | nessuna | – | di solito necessarie | nessuna |
| Meccanica | isotropa nel piano, tenace | molto buona, isotropa | fortemente anisotropa | simile alla SLS |
| Superficie | opaca, finemente granulosa | liscia, a scelta | strati visibili | opaca, finemente granulosa |
| Economica fino a | serie medie | grandi serie | pezzi singoli, piccole serie | serie medie |
Quando conviene la SLS in serie?
Lo stampaggio a iniezione ha costi una tantum elevati per lo stampo e in seguito costi unitari molto bassi. La SLS non ha costi una tantum, ma costi unitari costanti. Il punto in cui le due curve si incrociano dipende soprattutto dalle dimensioni del pezzo e dalla complessità dello stampo: per pezzi piccoli e medi si situa spesso tra alcune centinaia e poche migliaia di pezzi all’anno.
La SLS conviene inoltre ovunque il progetto sia ancora soggetto a modifiche, dove i pezzi vengono riordinati per anni in piccole quantità (ricambi) o dove una geometria non sarebbe realizzabile con lo stampaggio a iniezione, o lo sarebbe solo con carrelli.
Materiale PA12: proprietà
Proprietà della poliammide 12, sinterizzata sulla Formlabs Fuse 1+:
| Resistenza a trazioneASTM D638 tipo 1 | 50 MPa |
|---|---|
| Modulo di trazioneASTM D638 tipo 1 | 1850 MPa |
| Allungamento a rottura in X e YASTM D638 tipo 1 | 11 % |
| Allungamento a rottura in ZASTM D638 tipo 1 | 6 % |
| Resistenza a flessioneASTM D790-15 | 66 MPa |
| Modulo di flessioneASTM D790-15 | 1600 MPa |
| Resilienza con intaglioASTM D256-10 | 32 J/m |
| Temperatura di inflessione sotto carico a 1,8 MPaASTM D648 | 87 °C |
|---|---|
| Temperatura di inflessione sotto carico a 0,45 MPaASTM D648 | 171 °C |
| Temperatura di rammollimento VicatASTM D1525 | 175 °C |
| Assorbimento d'acquaASTM D570 | 0,66 % |
| Comportamento al fuocoUL 94 | HB |
Regole di progettazione per la SLS
Con questi valori indicativi i pezzi risultano puliti e dimensionalmente precisi. Al di sotto, i dettagli perdono nitidezza, i fori possono chiudersi e le nervature sottili rompersi.
| Spessore delle pareti | min. 0,6 mm in verticale, 0,3 mm in orizzontale |
|---|---|
| Fori | Diametro min. 1,0 mm |
| Perni | Diametro min. 0,8 mm |
| Cavità | Apertura per la rimozione della polvere min. 3,5 mm, due per cavità |
| Parti mobili in un unico pezzo | Gioco di 0,3 mm fino a 20 mm² di superficie, oltre 0,6 mm |
| Accoppiamento di parti separate | Gioco di 0,2 mm fino a 20 mm² di superficie, oltre 0,4 mm |
| Testo in rilievo | altezza min. 4,5 mm, rilievo di 0,3 mm |
| Testo inciso | altezza min. 3,0 mm, profondità di 0,3 mm |
| Dimensioni del pezzo | fino a 160 × 160 × 297 mm |
| In rilievo, superficie orizzontale | 0,15 mm di altezza, 0,35 mm di larghezza |
|---|---|
| In rilievo, superficie verticale | 0,35 mm di altezza, 0,4 mm di larghezza |
| Incavato, superficie orizzontale | 0,1 mm di profondità, 0,3 mm di larghezza |
| Incavato, superficie verticale | 0,15 mm di profondità, 0,35 mm di larghezza |
| Parti separate nella stessa camera di stampa | distanza min. 1,0 mm, consigliati 5,0 mm |
Post-trattamento
Depolverizzazione
La polvere residua viene rimossa dal pezzo e dalle cavità.
Sabbiatura
Per una superficie opaca e uniforme.
Tintura a immersione
Colorazione omogenea in bagno a immersione.
Lucidatura
Per una superficie più liscia e compatta.
Produzione in serie SLS presso Volumetrix
Volumetrix produce parti in serie in PA12 sui propri impianti in Svizzera e rifinisce ogni pezzo nella propria officina. La produzione in giornata è possibile, la consegna avviene da 24 ore.
La procedura: ci invia i dati STEP o un disegno, verifica un pezzo campione sul proprio componente e ordina poi in serie, con la stessa polvere e gli stessi parametri. Su richiesta con contratto quadro, prezzi fissi e ordini a chiamata secondo necessità.
Domande frequenti sulla stampa 3D SLS
Che cosa significa SLS nella stampa 3D?
SLS sta per Selective Laser Sintering, sinterizzazione laser selettiva. Un laser fonde strato dopo strato polvere di materiale plastico fino a formare un pezzo. La polvere circostante sostiene il pezzo, per cui non sono necessarie strutture di supporto.
Quale materiale si usa nella SLS?
Il più diffuso è la poliammide 12 (PA12). Volumetrix produce esclusivamente in PA12: tenace, dimensionalmente stabile e resistente a oli, carburanti e alla maggior parte dei detergenti.
Quanto sono precisi i pezzi SLS?
Nel settore sono usuali circa ±0,3 % della dimensione, almeno circa ±0,3 mm. Tolleranze più strette le verifichiamo sul pezzo concreto.
Quanto può essere grande un pezzo SLS?
Presso Volumetrix fino a 160 × 160 × 297 mm. I pezzi più grandi possono essere suddivisi e assemblati.
Quale spessore di parete richiede un pezzo SLS?
Almeno 0,6 mm per le pareti verticali e 0,3 mm per quelle orizzontali. I fori dovrebbero avere un diametro di almeno 1,0 mm, i perni di almeno 0,8 mm.
In quanto tempo sono disponibili i pezzi SLS?
Presso Volumetrix è possibile la produzione in giornata, la consegna avviene da 24 ore.
È possibile colorare i pezzi SLS?
Sì. Il PA12 può essere tinto in modo omogeneo in bagno a immersione. Sabbiatura e lucidatura migliorano inoltre la superficie.
Quando la SLS è più conveniente dello stampaggio a iniezione?
Finché i costi dello stampo per iniezione non possono essere ripartiti su un numero sufficiente di pezzi. Per pezzi piccoli e medi il limite si situa spesso tra alcune centinaia e poche migliaia di pezzi all’anno; inoltre per progetti ancora soggetti a modifiche e per i ricambi.
Qual è la differenza tra SLS e MJF?
Entrambi sono processi a letto di polvere con PA12. Nella SLS è un laser a fondere la polvere, nella Multi Jet Fusion (MJF) una sorgente di calore a irraggiamento superficiale insieme a un agente fondente applicato a getto. I pezzi sono simili per materiale e applicazione.
Quali file servono a Volumetrix per una richiesta?
Idealmente dati STEP, in alternativa STL, più un disegno in PDF se tolleranze o accoppiamenti sono importanti.